Vorteile des Keramik-3D-Drucks
Große Gestaltungsfreiheit für komplexe Geometrien
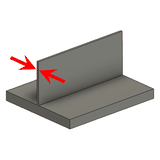
Im Keramik-3D-Druck entstehen filigrane Geometrien und feine Strukturen, die mit klassischen Verfahren wie Fräsen, Schleifen, Pressen oder Spritzgießen nicht herstellbar sind. Komplexe, leichte Formen wie knochenähnliche Gitterstrukturen (Scaffolds), dünnwandige Tiegel mit Wandstärken ab 0,3 mm oder verzweigte innere Kanäle und Düsen lassen sich gut umsetzen.
Gewinde ab M2 drucken wir direkt mit. Für Gewinde mit höheren Anforderungen an Genauigkeit und Belastbarkeit empfehlen wir das anschließende CNC-Schleifen.
Hochreine Werkstoffe, auch nach Maß
Standardmäßig verarbeiten wir hochreines Aluminiumoxid (Al₂O₃) mit 99,9 % Reinheit und mit 3 mol% Yttriumoxid stabilisiertes Zirkonoxid (ZrO₂) (YSZ). Außerdem bieten wir angepasste Mischungen wie zirkonoxidverstärktes Aluminiumoxid ZTA an, standardmäßig als ZTA-5%-ZrO₂ und ZTA-15%-ZrO₂. So stimmen wir den Werkstoff auf die Anforderungen Ihrer Anwendung ab.
Präzision und Maßhaltigkeit
Unsere DLP-Technologie arbeitet mit einer nativen Pixelauflösung von 50 µm. Daraus ergeben sich Maßtoleranzen von ±1,5 % (mindestens ±0,15 mm). Begrenzt wird die Genauigkeit vor allem durch Verzug infolge der Schwindung beim Sintern. Ist noch mehr Präzision gefragt, bearbeiten wir ausgewählte Funktionsflächen durch CNC-Schleifen nach – mit Toleranzen bis ±5 µm.
Vollständig dichte, gasdichte Bauteile
Trotz einer linearen Schwindung von etwa 30 % beim Sintern erreichen unsere 3D-gedruckten Keramikbauteile bis zu 99,4 % der theoretischen Dichte. Damit sind sie vollständig dicht, gasdicht und für anspruchsvolle industrielle Anwendungen geeignet.
Festigkeit wie bei konventionell bearbeiteter Keramik
Die mechanische Festigkeit unserer 3D-gedruckten Keramik reicht nahe an die von konventionell bearbeiteter Keramik heran. Die Festigkeit von Keramik ist grundsätzlich statistisch verteilt und hängt von Fehlstellen im Gefüge ab. Beim schichtweisen Aufbau ist die Wahrscheinlichkeit für Unregelmäßigkeiten im Gefüge etwas höher als bei gepresster und bearbeiteter Keramik. Für die meisten Anwendungen ist der Unterschied in der Festigkeit jedoch gering.
Wird Ihr Bauteil mechanisch stark belastet, sprechen Sie mit unserem Engineering-Team. Wir schlagen Ihnen Alternativen vor, etwa einen zäheren Werkstoff wie Zirkonoxid (ZrO₂) oder eine Konstruktion, die Zugspannungen verringert: Keramik hält Druckspannungen typischerweise bis zu 10-mal besser stand als Zugspannungen.
Sehr gute Oberflächengüte
Je nach Ausrichtung beim Druck erreichen die Oberflächen typischerweise eine Rauheit von Ra 0,6–1,2 µm. Sind glattere Oberflächen gefragt, bieten wir CNC-Schleifen und Polieren an – bis zu spiegelpolierten Flächen mit Ra = 0,01 µm.
Wirtschaftlich bei kleinen, komplexen Bauteilen
Die Kosten im Keramik-3D-Druck wachsen mit dem Volumen, also mit der dritten Potenz der Bauteilabmessungen. Große Bauteile werden dadurch überproportional teuer. Bei kleinen, filigranen Teilen ist das Verfahren dagegen besonders wirtschaftlich: Bei kleinen Geometrien kann der Stückpreis sogar unter dem von Keramikspritzguss liegen.
Mit unserem Online-Preistool sehen Sie schnell, ob der Keramik-3D-Druck die beste Lösung für Ihr Projekt ist.