Engineering für technische Keramik
Konstruieren mit technischer Keramik erfordert mehr als Werkstoffwissen – es braucht tiefes Prozessverständnis, enge Zusammenarbeit und Engineering-Erfahrung. Wir begleiten Sie von der ersten Skizze bis zur ausgereiften, kostenoptimierten Konstruktion, die sich wirtschaftlich in Keramik fertigen lässt.

Teure Fehler vermeiden
Die typischen Anfangsfehler müssen Sie nicht selbst machen.
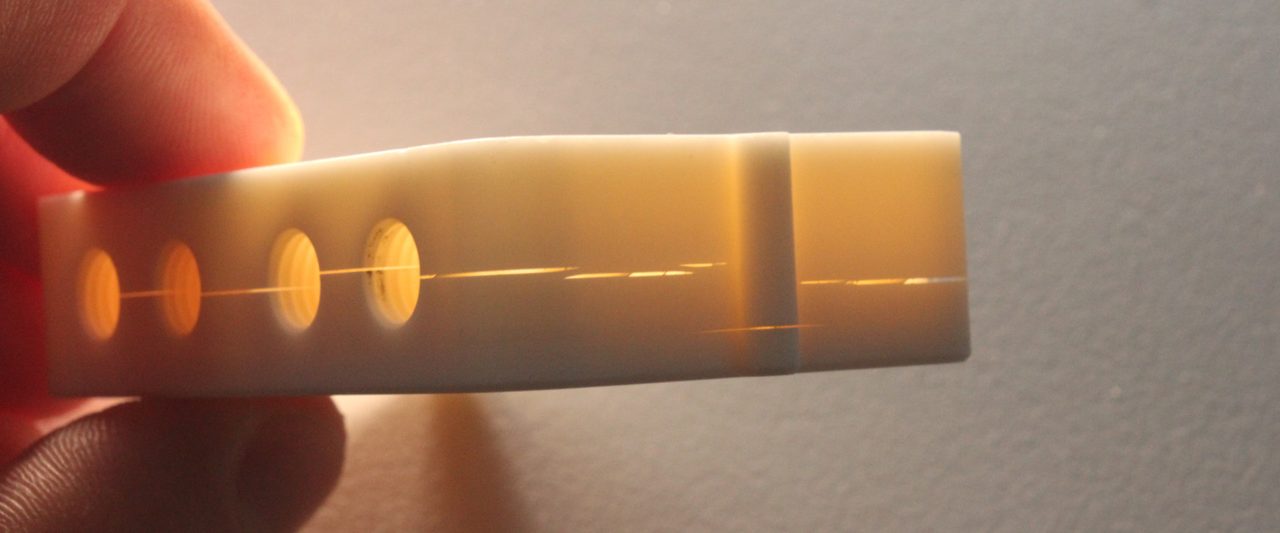
Risse wie dieser entstehen oft durch eine Konstruktion, die nicht keramikgerecht ist. Wenn Sie uns einbinden, profitieren Sie von unserer Erfahrung: Als Ihr Partner helfen wir Ihnen, diese Fehler von Anfang an zu vermeiden – damit Ihr Keramikbauteil gleich beim ersten Mal funktioniert.
Warum Konstruieren mit Keramik anders ist
Keramik schwindet beim Sintern – um bis zu 30 %. Diese Schwindung verläuft nicht immer gleichmäßig: Sie hängt von der Geometrie, den Wandstärken und davon ab, wie das Bauteil beim Brennen aufliegt. Dünne Wände schwinden oft schneller, Asymmetrie kann zu Verzug führen.
Häufig kommen Kunden mit einem Bauteil zu uns, das ursprünglich für Metall konstruiert wurde. Diese Konstruktion einfach zu übernehmen, funktioniert in der Regel nicht. Drei Grundsätze müssen dabei berücksichtigt werden:
1. Anwendungsgerechte Auslegung

Welche Eigenschaften erfordert die Anwendung?
Die wichtigsten funktionalen Anforderungen Ihrer Anwendung bestimmen, welchen keramischen Werkstoff (oder welche Werkstoffkombination) wir einsetzen.

Toleranzen
Die geforderten Maßtoleranzen bestimmen das Formgebungsverfahren. Werden Toleranzen unter 0,1 mm benötigt, ist die Hartbearbeitung durch Schleifen die einzige praktikable Lösung.
2. Keramikgerechte Konstruktion
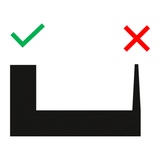
Scharfe, vorstehende Geometrien vermeiden
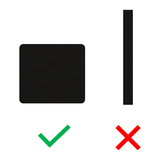
Bei der Grünbearbeitung sind dünne oder ungestützte Strukturen empfindlich und brechen leicht. Beim Sintern verformen sich solche Elemente wegen ihrer geringen Steifigkeit häufig. Das einzige Verfahren, das Vorsprünge in gewissem Umfang zulässt, ist die Hartbearbeitung (Schleifen).

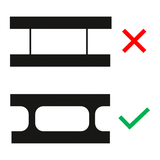
Dünne und ungleichmäßige Wandstärken vermeiden
Dünne Wände schwinden beim Sintern meist schneller – das führt zu Verzug. Halten Sie die Wandstärken nach Möglichkeit gleichmäßig, besonders dort, wo Wände aufeinandertreffen.
Lässt sich ein Übergang von dünnen zu dicken Querschnitten konstruktiv nicht vermeiden, sehen Sie großzügige Radien vor: Sie entschärfen den Querschnittssprung und verringern Spannungskonzentrationen beim Sintern.

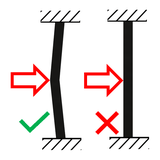
Zugspannungen minimieren
Keramik verträgt Druckspannungen bis zu zehnmal besser als Zugspannungen. Eine gute Konstruktion wandelt Zug- wo immer möglich in Druckspannungen um und erhöht so die Lebensdauer.

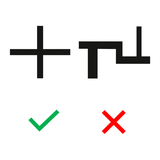
Symmetrie nutzen
Symmetrische Bauteile verteilen die Spannungen beim Sintern gleichmäßig und beugen Verzug und Verformung vor.

Extreme Seitenverhältnisse vermeiden
Große Unterschiede in den Abmessungen (z. B. Länge zu Breite) verringern die Formstabilität beim Sintern und begünstigen Durchbiegung.
3.1 Konstruktionsrichtlinien für den Keramik-3D-Druck
Diese Werte sind typische Konstruktionsgrenzen für den stereolithografiebasierten 3D-Druck technischer Keramik. Was im Einzelfall machbar ist, hängt auch von Bauteilgeometrie und Bauteilausrichtung ab. Im Zweifel fragen Sie unser Engineering-Team.
| Darstellung | Eigenschaft / Anforderung | Wert |
|---|---|---|
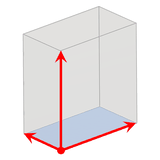
![]() | Bauraum (max. Bauteilgröße) | X: 74 mm / Y: 41 mm / Z: 80 mm |
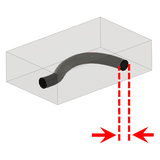
![]() | Kleinster druckbarer Kanal (Durchmesser) | 1 mm |
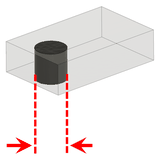
![]() | Kleinste druckbare Bohrung in dünnwandigen Bereichen | 0,1 mm |
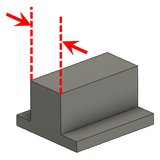
![]() | Maximale Wandstärke | 10 mm |
![]() | Minimale Wandstärke (freistehende Wand) | 0,5 mm |
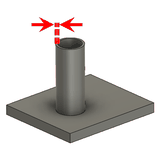
![]() | Minimale Wandstärke (selbsttragend, z. B. Rohr) | 0,3 mm |
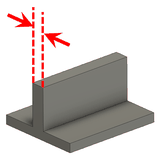
![]() | Optimale Wandstärke | 1–3 mm |
![]() | Freier Überhang, einseitig (ohne Stützstruktur) | bis 2 mm |
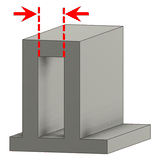
![]() | Freie Überbrückung, beidseitig aufliegend (ohne Stützstruktur) | bis 3 mm |
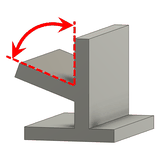
![]() | Maximaler Überhangwinkel (ohne Stützstruktur) | 70° |
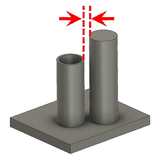
![]() | Mindestabstand zwischen Formelementen | 2 mm |
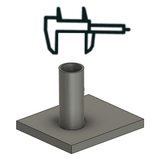
![]() | Allgemeintoleranz | ±1,5 % (mindestens ±0,15 mm) |
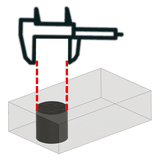
![]() | Bohrungstoleranz | ±0,050 mm |
![]() | Kleinstes druckbares Gewinde | M2 und größer, geschliffenes Gewinde empfohlen |
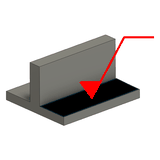
![]() | Oberflächenrauheit in Schichtebene (waagerechte Flächen) | Ra 0,4 µm |
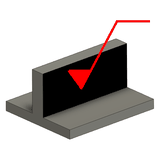
![]() | Oberflächenrauheit quer zur Schichtung (senkrechte Flächen) | Ra 1,5 µm |
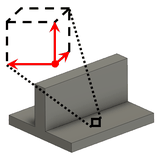
![]() | Voxelgröße nach dem Sintern | 38 µm |
3.2 Konstruktionsrichtlinien für das Fräsen von Keramik (Grünbearbeitung)
Die folgenden Werte sind typische Grenzen für das CNC-Fräsen isostatisch gepresster Keramik-Grünkörper. Was im Einzelfall machbar ist, hängt von Geometrie, Wandstärke und der erforderlichen Nachbearbeitung ab.
| Darstellung | Eigenschaft / Anforderung | Wert |
|---|---|---|
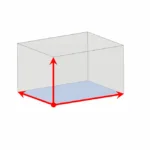
![]() | Max. Bauteilgröße (ca.) | X: 400 mm / Y: 500 mm / Z: 300 mm |
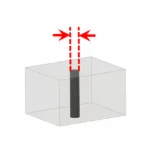
![]() | Kleinster Bohrungsdurchmesser (ca.) | 0,05 mm |
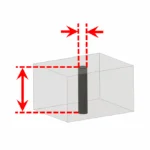
![]() | Bohrung: Verhältnis Durchmesser zu Länge (ca.) | 1:20 |
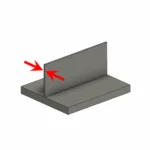
![]() | Minimale Wandstärke (ca.) | 0,5 mm |
![]() | Allgemeintoleranz | ±1 % (mindestens ±0,1 mm) |
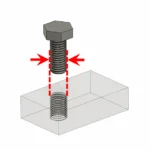
![]() | Kleinstes fräsbares Gewinde | ab M6; kleinere Gewinde müssen geschliffen werden |
![]() | Oberflächenrauheit (gesintert, ohne Nacharbeit) | Ra 1,5 |
3.3 Konstruktionsrichtlinien für das Schleifen von Keramik (Hartbearbeitung)
Diese Werte sind typische Grenzen für das Schleifen hochpräziser technischer Keramik in unserer eigenen Fertigung. Was machbar ist, hängt von Geometrie, Tiefe, Werkstoff und den geforderten Toleranzen ab. Wenn Sie unsicher sind, berät Sie unser Engineering-Team zur erreichbaren Genauigkeit.
| Darstellung | Eigenschaft / Anforderung | Wert |
|---|---|---|
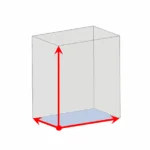
![]() | Max. Bauteilgröße (ca.) | X: 200 mm / Y: 300 mm / Z: 350 mm |
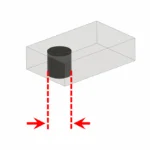
![]() | Kleinster Bohrungsdurchmesser (flache Geometrien, ca.) | 0,2 mm |
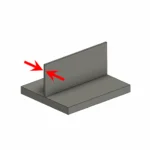
![]() | Minimale Wandstärke | 0,1 mm |
![]() | Allgemeintoleranz (Prototypen, Versuchsteile, Kleinserien) | ±5 µm |
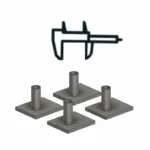
![]() | Allgemeintoleranz (vollautomatisierte Serienfertigung) | ±10 µm |
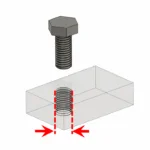
![]() | Kleinstes schleifbares Innengewinde | Al₂O₃ und Si₃N₄: ab M2 ZrO₂: ab M1 |
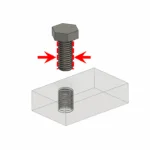
![]() | Kleinstes schleifbares Außengewinde | ab M0,5 |
![]() | Oberflächenrauheit (Planflächen und Freiformflächen) | bis Ra < 0,01 µm möglich (spiegelpoliert) |
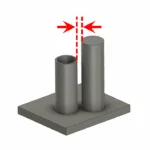
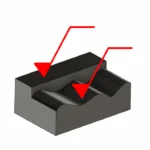
![]() | Mindestabstand zwischen tiefen Konturen | 4 mm; bei kleineren Abständen kann durch Abdrängen des Werkzeugs eine Konizität entstehen |
Das passende Formgebungsverfahren wählen
3D-Druck, Fräsen, Schleifen, Trockenpressen, Keramikspritzguss – das eine beste Verfahren gibt es nicht. Entscheidend ist: Was passt zu Ihrem Bauteil?
Wir helfen Ihnen, anhand von Geometrie, Toleranzen, Stückzahl und Oberflächenanforderungen den besten Weg zu finden. Manchmal ist es ein einzelnes Verfahren – oft aber eine durchdachte Kombination.
Vom Prototyp zur Serie
Ist Ihr Keramikbauteil für die Großserie gedacht, sieht der Ablauf häufig so aus: Ein Kunde kommt mit einem Problem zu uns, das zunächst mit funktionsfähigen Prototypen gelöst werden soll. Sind diese validiert, folgt eine kleine Funktionsserie – um sicherzustellen, dass Werkstoff und Geometrie unter realen Einsatzbedingungen tatsächlich funktionieren, bevor in Werkzeuge für Spritzguss oder Trockenpressen investiert wird.
Spritzguss und Trockenpressen bieten wir (noch) nicht selbst an. Stattdessen arbeiten wir mit einem Netzwerk bewährter Partner zusammen – viele davon unterstützen wir seit Jahren bei Prototypenbau und Entwicklung.
Entscheidend ist: Wir denken das spätere Serienverfahren vom ersten Tag an mit. Ihr Prototyp entspricht deshalb schon in Geometrie und Werkstoff dem, was in der Serienfertigung machbar und wirtschaftlich ist.
Warum die Großserie nicht unser Schwerpunkt ist
Bei der Großserienfertigung von Keramik geht es vor allem um eines: die Kosten pro Teil zu minimieren. Das erfordert hochgradig verschlankte Prozesse, ein schmales Teilespektrum und eine Unternehmensstruktur, die auf Durchsatz ausgelegt ist – nicht auf den Austausch mit dem Kunden.
Unser Ansatz ist ein anderer: Bei uns steht das Engineering an erster Stelle. Wir stellen Fragen, wägen Optionen ab und optimieren auf Funktion, nicht nur auf Kosten. Deshalb konzentrieren wir uns auf komplexe Geometrien, kleine bis mittlere Stückzahlen und anspruchsvolle Spezifikationen.
Die Konstruktion bestimmt die Kosten
Wir empfehlen dringend, Ihr Projekt mit uns zu besprechen, bevor das finale CAD-Modell oder die Baugruppe steht – denn Konstruktionsentscheidungen haben großen Einfluss auf die Kosten. Der Preisunterschied kann leicht ein Mehrfaches betragen. Die wichtigsten Punkte:
- Keramik nur dort, wo sie gebraucht wird: Keramik ist voraussichtlich die teuerste Komponente Ihrer Baugruppe. Setzen Sie sie nur dort ein, wo sie wirklich unverzichtbar ist.
- Keramikteile klein halten – aber nicht zu klein: Zu kleine Teile sind schwer zu handhaben. Beim 3D-Druck gilt: Der Preis steigt etwa mit der dritten Potenz der Bauteilgröße. Einen Sofortpreis liefert unser Online-Preisrechner.
- Auf Standardwerkstoffe auslegen: Wählen Sie, wo immer möglich, kostengünstige Werkstoffe wie unser Aluminiumoxid (Al₂O₃).
- Hartbearbeitung durch kluge Konstruktion vermeiden: Konstruieren Sie Baugruppen zum Beispiel so, dass keine engen Passungen oder nachbearbeiteten Schnittstellen nötig sind.
Sobald ein erster Entwurf Ihres Bauteils oder Ihrer Baugruppe vorliegt, ist der ideale Zeitpunkt, mit uns zu sprechen.