5-Achs-CNC-Hartschleifen technischer Keramik
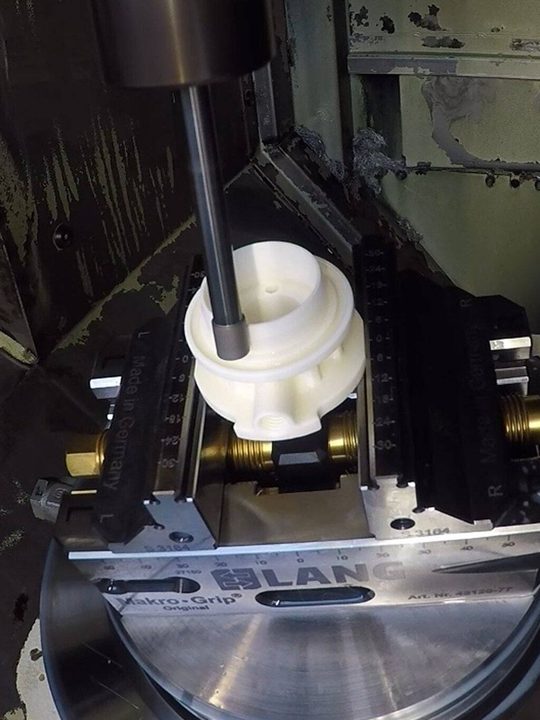
Wo höchste Präzision zählt, setzen wir auf Hartbearbeitung: Teile, die wir grüngefräst oder 3D-gedruckt haben, schleifen wir auf der 5-Achs-CNC-Maschine zu wirklich hochpräzisen, komplexen Bauteilen fertig. Schleifen technischer Keramik aus Platte oder Rohling ist die seltene Ausnahme.
Unser Verfahren: Hartschleifen technischer Keramik
Beim Hartschleifen tragen wir mit Diamantwerkzeugen gezielt Material von vollständig gesinterten Keramikbauteilen ab. Dieses subtraktive Verfahren erreicht eine unübertroffene Maßgenauigkeit und eine hervorragende Oberflächengüte – unverzichtbar für Hochleistungsanwendungen technischer Keramik, etwa bei engen Passungen. Weil die Abtragsraten vergleichsweise gering sind, ist das Schleifen aufwendiger und damit teurer. Dafür liefert es außergewöhnliche Präzision: ±10 µm in der Serie und ±5 µm bei Prototypen.
Werkstoffe für das Schleifen technischer Keramik
Überwiegend schleifen wir gesinterte Keramikbauteile aus unserem eigenen 3D-Druck oder aus der Grünbearbeitung. Unsere Standardwerkstoffe, immer auf Lager: Al₂O₃, ZrO₂ und ZTA.
Für besondere Anwendungen bearbeiten wir auch exotischere Keramiken, zum Beispiel Yttriumoxid, Siliziumnitrid, Aluminiumnitrid, Siliziumkarbid oder leitfähige Keramiken (z. B. hBN-TiB₂).
Diamantwerkzeuge und Maschinentechnik
Zwei Arten von Diamantwerkzeugen
Wir arbeiten mit zwei grundlegend verschiedenen Diamantwerkzeugen:
I. Diamantbelegte Werkzeuge
Werkzeuge mit Diamantkornbelag arbeiten ähnlich wie Schleifpapier: Die in die Werkzeugoberfläche eingebetteten Diamantkristalle ritzen die Keramik fortlaufend an und tragen so Material ab. Damit erzielen wir effizient hochwertige Oberflächen – für die meisten Schleifaufgaben die richtige Wahl.
II. Monolithische Diamantwerkzeuge
Für höchste Präzision und filigrane Details setzen wir monolithische Diamantwerkzeuge ein. Anders als belegte Werkzeuge haben sie eine Spitze aus massivem Diamant. Das ermöglicht besonders glatte Oberflächen, eine höhere Konturgenauigkeit und die Fertigung von Mikrostrukturen (Bohrungen ab 0,2 mm, Gewinde bis hinunter zu M1).
Für präzise Mikrokanäle und sehr kleine Gewindebohrungen sind diese Werkzeuge unverzichtbar, denn diamantbelegte Werkzeuge sind in diesen Dimensionen nicht mehr stabil genug. Deshalb setzen wir auf monolithische Diamantwerkzeuge bewährter Lieferanten wie 6C Tools.
Moderne Maschinentechnik
Geschliffen wird auf modernen 5-Achs-CNC-Bearbeitungszentren von GF Mikron mit Spindeldrehzahlen von 42.000 min⁻¹. Unsere Maschinen sind an ein Automationssystem von Erowa angebunden. Das sorgt für effizientes Handling, kürzere Durchlaufzeiten und gleichbleibende Qualität bei kleinen und mittleren Serien.
Hochpräzises Polieren
Zusätzlich zum Schleifen bieten wir 5-Achs-Polieren an. Dabei setzen wir spezielle weiche Werkzeuge ein, in die ultrafeine, klassierte Diamantkörner eingebettet sind. So erreichen wir spiegelpolierte Oberflächen mit Rauheitswerten bis Ra = 0,01 µm – selbst auf komplexen Freiformflächen.
Vorteile des Schleifens technischer Keramik
Präzision bis ins Detail
Der wichtigste Grund für unser CNC-Schleifen ist seine Präzision. Verlangen Ihre Keramikbauteile Toleranzen enger als ±100 µm, führt am CNC-Schleifen kein Weg vorbei. Das gilt ausdrücklich auch für Keramikgewinde: Sollen sie mechanische Lasten aufnehmen, empfehlen wir dringend, sie zu schleifen. Mit CNC-Schleifen erreichen wir zuverlässig ±10 µm in der Serie und sogar ±5 µm bei Prototypen.
Hervorragende Oberflächengüte
Ein weiterer Vorteil: Schleifen erzielt deutlich bessere Oberflächen als andere keramische Formgebungsverfahren. Zu unseren Möglichkeiten gehört auch das CNC-Polieren, bei dem wir statt starrer Schleifwerkzeuge weiche, diamantbesetzte Werkzeuge einsetzen. Damit erreichen wir spiegelpolierte Oberflächen mit Rauheitswerten bis Ra = 0,01 µm.
Große Werkstoffvielfalt
Bei der Werkstoffwahl ist CNC-Schleifen äußerst flexibel. Neben gängigen technischen Keramiken wie Al₂O₃ und ZrO₂ schleifen wir regelmäßig auch Sonderwerkstoffe – etwa feuerfeste Keramikbetone für exakt konturierte Sinterunterlagen für Metalle oder Siliziumkarbid mit Schaumstruktur. Diese Flexibilität ist besonders bei Prototypen und Kleinserien wertvoll: Halbzeuge in verschiedenen Qualitäten von AlN, SiC und Si₃N₄ sowie gängige bearbeitbare Keramiken wie SHAPAL™ und MACOR® sind leicht erhältlich. Das senkt Rüstaufwand und Kosten deutlich.
Mittlere Serien dank Automation
Dank unserer Automation fertigen wir auch große Serien effizient – darunter Lose von mehreren tausend komplexen Keramikbauteilen mit engen Toleranzen. Viele Kunden lassen ihre Teile in großen Stückzahlen per Keramikspritzguss (CIM) herstellen und nutzen anschließend unser automatisiertes CNC-Schleifen, um an diesen Großserienbauteilen die geforderten Toleranzen zu erreichen – wirtschaftlich und in gleichbleibender Qualität.
Richtwerte für das Schleifen technischer Keramik
| Darstellung | Eigenschaft / Anforderung | Wert |
|---|---|---|
 | Max. Bauteilgröße (ca.) | X: 200 mm / Y: 300 mm / Z: 350 mm |
 | Kleinster Bohrungsdurchmesser (flache Geometrien, ca.) | 0,2 mm |
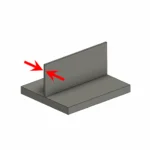 | Minimale Wandstärke | 0,1 mm |
 | Allgemeintoleranz (Prototypen, Versuchsteile, Kleinserien) | ±5 µm |
 | Allgemeintoleranz (vollautomatisierte Serienfertigung) | ±10 µm |
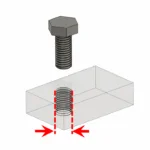 | Kleinstes schleifbares Innengewinde | Al₂O₃ und Si₃N₄: ab M2 ZrO₂: ab M1 |
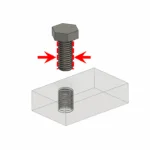 | Kleinstes schleifbares Außengewinde | ab M0,5 |
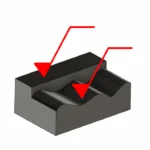 | Oberflächenrauheit (Planflächen und Freiformflächen) | bis Ra < 0,01 µm möglich (spiegelpoliert) |
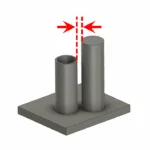 | Mindestabstand zwischen tiefen Konturen | 4 mm; bei kleineren Abständen kann durch Abdrängen des Werkzeugs eine Konizität entstehen |
Ihr Bauteil verlangt höchste Präzision? Sprechen Sie uns an – wir finden den passenden Weg zu Ihrem Keramikbauteil. Wie wir 3D-Druck, Grünfräsen und Schleifen kombinieren, zeigen unsere Leistungen; bei der keramikgerechten Konstruktion unterstützt Sie unser Engineering. Für 3D-gedruckte Teile erhalten Sie mit unserem Online-Preisrechner sofort einen Preis.