5-Achs-CNC-Grünfräsen technischer Keramik
Keramikbauteile nach Maß aus Al₂O₃, ZrO₂ und weiteren Werkstoffen – vom Prototyp bis zur mittleren Serie
Vom Keramikpulver bis zum fertigen Bauteil liegt die gesamte Fertigung bei uns im Haus. Für die Grünbearbeitung pressen wir die Rohlinge selbst, fräsen sie im ungesinterten Zustand – als Grünling – auf unseren 5-Achs-CNC-Maschinen und sintern sie anschließend zur fertigen Hochleistungskeramik. Wo enge Toleranzen gefordert sind, schleifen wir Funktionsflächen nach dem Sintern hart nach. Sie erhalten von uns fertige Keramikbauteile und Lösungen für Ihre Anwendung – keine grün gefrästen Rohlinge.
Das Grünfräsen ergänzt unsere weiteren Leistungen – vom Engineering über den 3D-Druck bis zur Hartbearbeitung.
So entstehen unsere grünbearbeiteten Keramikbauteile
Aus hoch verdichteten Keramikrohlingen fertigen wir präzise Bauteile – in drei Schritten: Pressen, Grünbearbeitung und Sintern bei hoher Temperatur.
Pressen
In der Regel verarbeiten wir pressfertige Keramikpulver (Ready-to-Press, RTP) von Herstellern wie Alteo, Almatis, Nabaltec oder Tosoh. Für exotische Werkstoffe wie Y₂O₃ stellen wir eigene pressfertige Mischungen aus Rohpulvern her.
Die Rohlinge werden trocken gepresst: entweder direkt kaltisostatisch zu Freiformen oder zunächst uniaxial zu flachen Rohlingen vorgepresst und anschließend kaltisostatisch nachverdichtet. In beiden Fällen arbeiten wir mit Drücken bis 300 MPa – eine wichtige Voraussetzung für sehr gute mechanische Eigenschaften nach dem Sintern.
Grünbearbeitung (CNC-Fräsen)
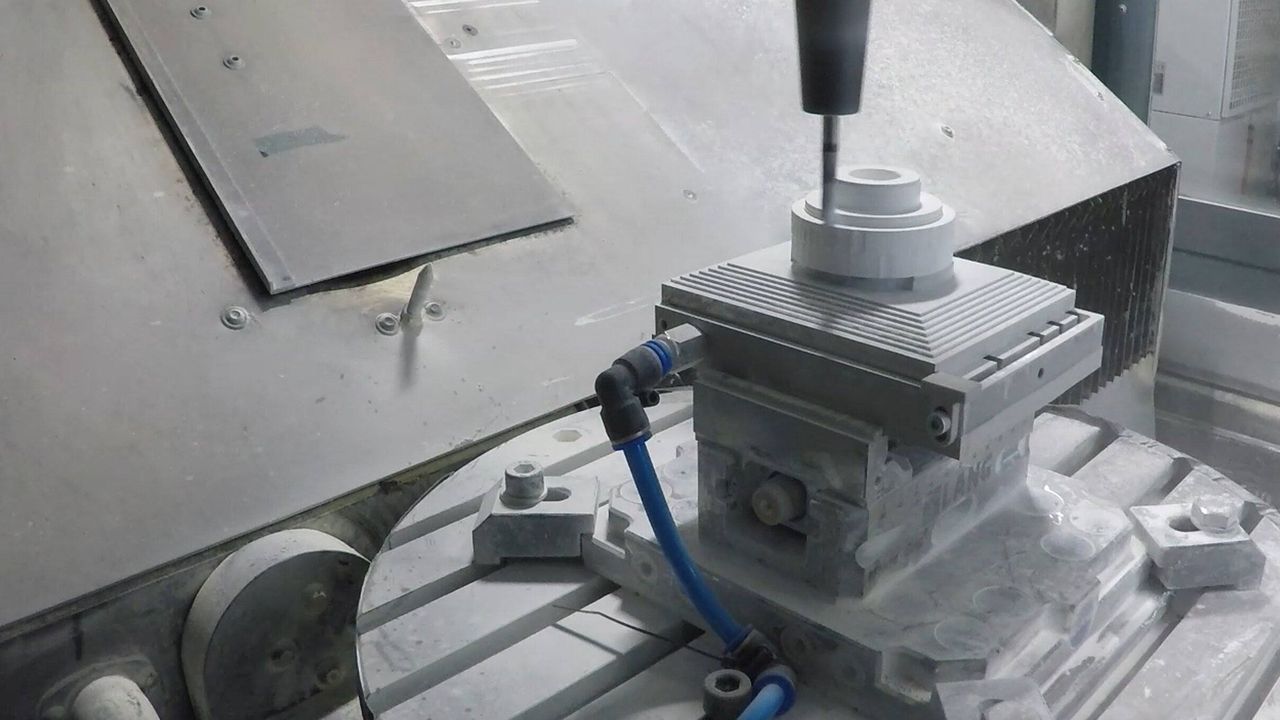
Nach dem Pressen erstellen wir auf Basis Ihrer Bauteilgeometrie ein passgenaues CAD/CAM-Setup. Anschließend fräsen wir die Grünlinge auf hochpräzisen 5-Achs-CNC-Maschinen von Röders TEC mit Spindeldrehzahlen bis 42.000 min⁻¹. Die Maschinen sind für die trockene, abrasive Bearbeitung ausgelegt und sorgen auch bei sehr komplexen Geometrien für enge Maßtoleranzen, effizienten Materialabtrag und eine ausgezeichnete Oberflächenqualität.
Entbindern und Sintern
Nach dem Fräsen werden die Bauteile thermisch entbindert: Die organischen Binder werden bei kontrollierten Temperaturen schrittweise entfernt. Dieser behutsame Prozess verhindert Risse und Verzug. Das abschließende Sintern erfolgt in der Regel an Luft bei Temperaturen bis 1650 °C. Für bestimmte Werkstoffe wie Y₂O₃ sintern wir unter Wasserstoffatmosphäre, um Gefüge und Qualität der Keramik zu optimieren.
Vorteile der Grünbearbeitung von Keramik
Beim Grünfräsen erhält der gepresste Rohling seine Form, bevor er gesintert wird – seine endgültigen Eigenschaften bekommt das Bauteil erst beim anschließenden Sintern. Daraus ergeben sich folgende Vorteile:
Ideal für Bauteile größer als eine Faust
Die Grünbearbeitung ist ein subtraktives Verfahren – die Kosten steigen mit der Bauteilgröße daher nicht sprunghaft an. Anders als der 3D-Druck, der Bauteile Schicht für Schicht aufbaut und dafür viel Maschinenzeit benötigt, trägt das Fräsen überschüssiges Material effizient vom gepressten Rohling ab. So bleibt die Fertigung auch bei größeren Bauteilen wirtschaftlich.
Besser geeignet für mittlere Serien (ab 20 Stück)
Für die erstmalige Einrichtung einschließlich CAD/CAM-Programmierung fallen in der Regel einmalige Kosten von rund 200–700 € pro Bauteil an. Das Fräsen selbst ist dagegen sehr effizient – dank schneller Achsbewegungen und einer Hochgeschwindigkeitsspindel (42.000 min⁻¹). Mit jedem weiteren Bauteil sinken die Stückkosten im Vergleich zu additiven Verfahren deutlich; für Serien ist das Fräsen daher wirtschaftlich attraktiv.
Ideal für Wandstärken über 5 mm
Unsere gepressten Keramikpulver enthalten meist weniger als 4 % organischen Binder, oft sind sie sogar binderfrei. Das vereinfacht das Entbindern erheblich – im Vergleich zum 3D-Druck oder zum Spritzguss, bei denen der Binder fast 20 % der Masse ausmacht. Dickwandige Bauteile (> 5 mm) lassen sich so problemlos fertigen, ohne dass Gasdruck im Inneren beim Ausbrennen des Binders das Bauteil schädigt.
Höhere mechanische Festigkeit als 3D-gedruckte Bauteile
Die mechanische Festigkeit von Keramik hängt maßgeblich von der Homogenität des Gefüges ab. Durch kaltisostatisches Pressen mit bis zu 300 MPa erreichen wir eine außergewöhnlich gleichmäßige Verdichtung – praktisch ohne Poren oder Inhomogenitäten. Das Ergebnis ist die höchstmögliche mechanische Belastbarkeit der fertigen Bauteile.
Große Werkstofffreiheit
Wir können praktisch jedes verfügbare Keramikpulver verarbeiten. Dank bewährter Lieferanten wie Alteo, Almatis, Nabaltec oder Tosoh haben wir unsere Standardwerkstoffe – Al₂O₃, ZrO₂ und ZTA – stets vorrätig, als Rohpulver oder als gepresste Rohlinge. Für exotische Keramiken wie Y₂O₃, AlN, SiC und Si₃N₄ stellen wir pressfertige Mischungen individuell her – für größtmögliche Flexibilität bei Ihren Anforderungen. Einen Überblick bietet unsere Seite Werkstoffe.
Ausreichende Präzision für die meisten Anwendungen
Beim Grünfräsen erreichen wir eine Genauigkeit von etwa ±10 µm. Da die Bauteile beim Sintern typischerweise um rund 20 % schwinden, entsteht jedoch ein leichter Verzug. Die Maßtoleranzen am fertigen Bauteil liegen dennoch bei ±1 % (mindestens ±0,1 mm) – ausreichend für die meisten industriellen Anwendungen. Verlangt Ihre Anwendung engere Toleranzen, schleifen wir kritische Funktionsflächen nach dem Sintern hart und erreichen Toleranzen bis ±5 µm.
Wirtschaftliche Gewinde ab M6
Keramische Gewinde sind für hoch belastete Verschraubungen nicht ideal, manche Anwendungen erfordern sie dennoch. Gewinde ab M6 lassen sich beim Grünfräsen kostengünstig integrieren – ohne zusätzlichen Schleifschritt. Kleinere oder hoch belastete Gewinde sollten idealerweise nach dem Sintern geschliffen werden. Für optimale Funktion und Lebensdauer beraten wir Sie gerne zu alternativen Konstruktionslösungen – sprechen Sie unser Engineering an.
Anforderungen an das Grünfräsen von Keramik
| Darstellung | Eigenschaft / Anforderung | Wert |
|---|---|---|
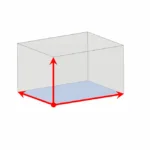 | Max. Bauteilgröße (ca.) | X: 400 mm / Y: 500 mm / Z: 300 mm |
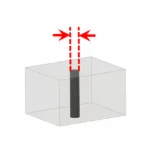 | Kleinster Bohrungsdurchmesser (ca.) | 0,05 mm |
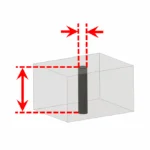 | Bohrung: Verhältnis Durchmesser zu Länge (ca.) | 1:20 |
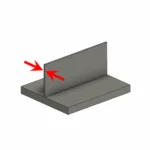 | Minimale Wandstärke (ca.) | 0,5 mm |
 | Allgemeintoleranz | ±1 % (mindestens ±0,1 mm) |
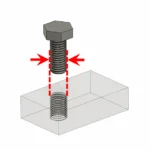 | Kleinstes fräsbares Gewinde | ab M6; kleinere Gewinde müssen geschliffen werden |
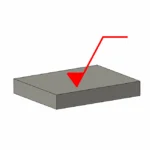 | Oberflächenrauheit (gesintert, ohne Nacharbeit) | Ra 1,5 |
Ihr Keramikbauteil anfragen
Senden Sie uns Ihre Zeichnung oder 3D-Daten – über unsere Kontaktseite erreichen Sie uns direkt. Für gefräste Bauteile erstellen wir Ihnen ein individuelles Angebot.
Kommt für Ihr Bauteil auch der 3D-Druck infrage, erhalten Sie mit unserem Online-Preisrechner eine unverbindliche Preisindikation.